


HAIFEI ha sviluppato questa saldatrice per cablaggi ad ultrasuoni per unire due conduttori in rame stagnato senza saldatura o metallo d'apporto.
Il progetto combina un processo di saldatura a ultrasuoni controllato, strumenti dedicati per il posizionamento dei conduttori- e ricette di saldatura memorizzate. È stato progettato per ridurre l'eccessivo apporto di calore, il collegamento incompleto dei conduttori, la rigidità dei giunti e i danni all'isolamento vicino all'area saldata.
Discuti la tua applicazione per il filo stagnato
L'attrezzatura utilizzata in questo progetto
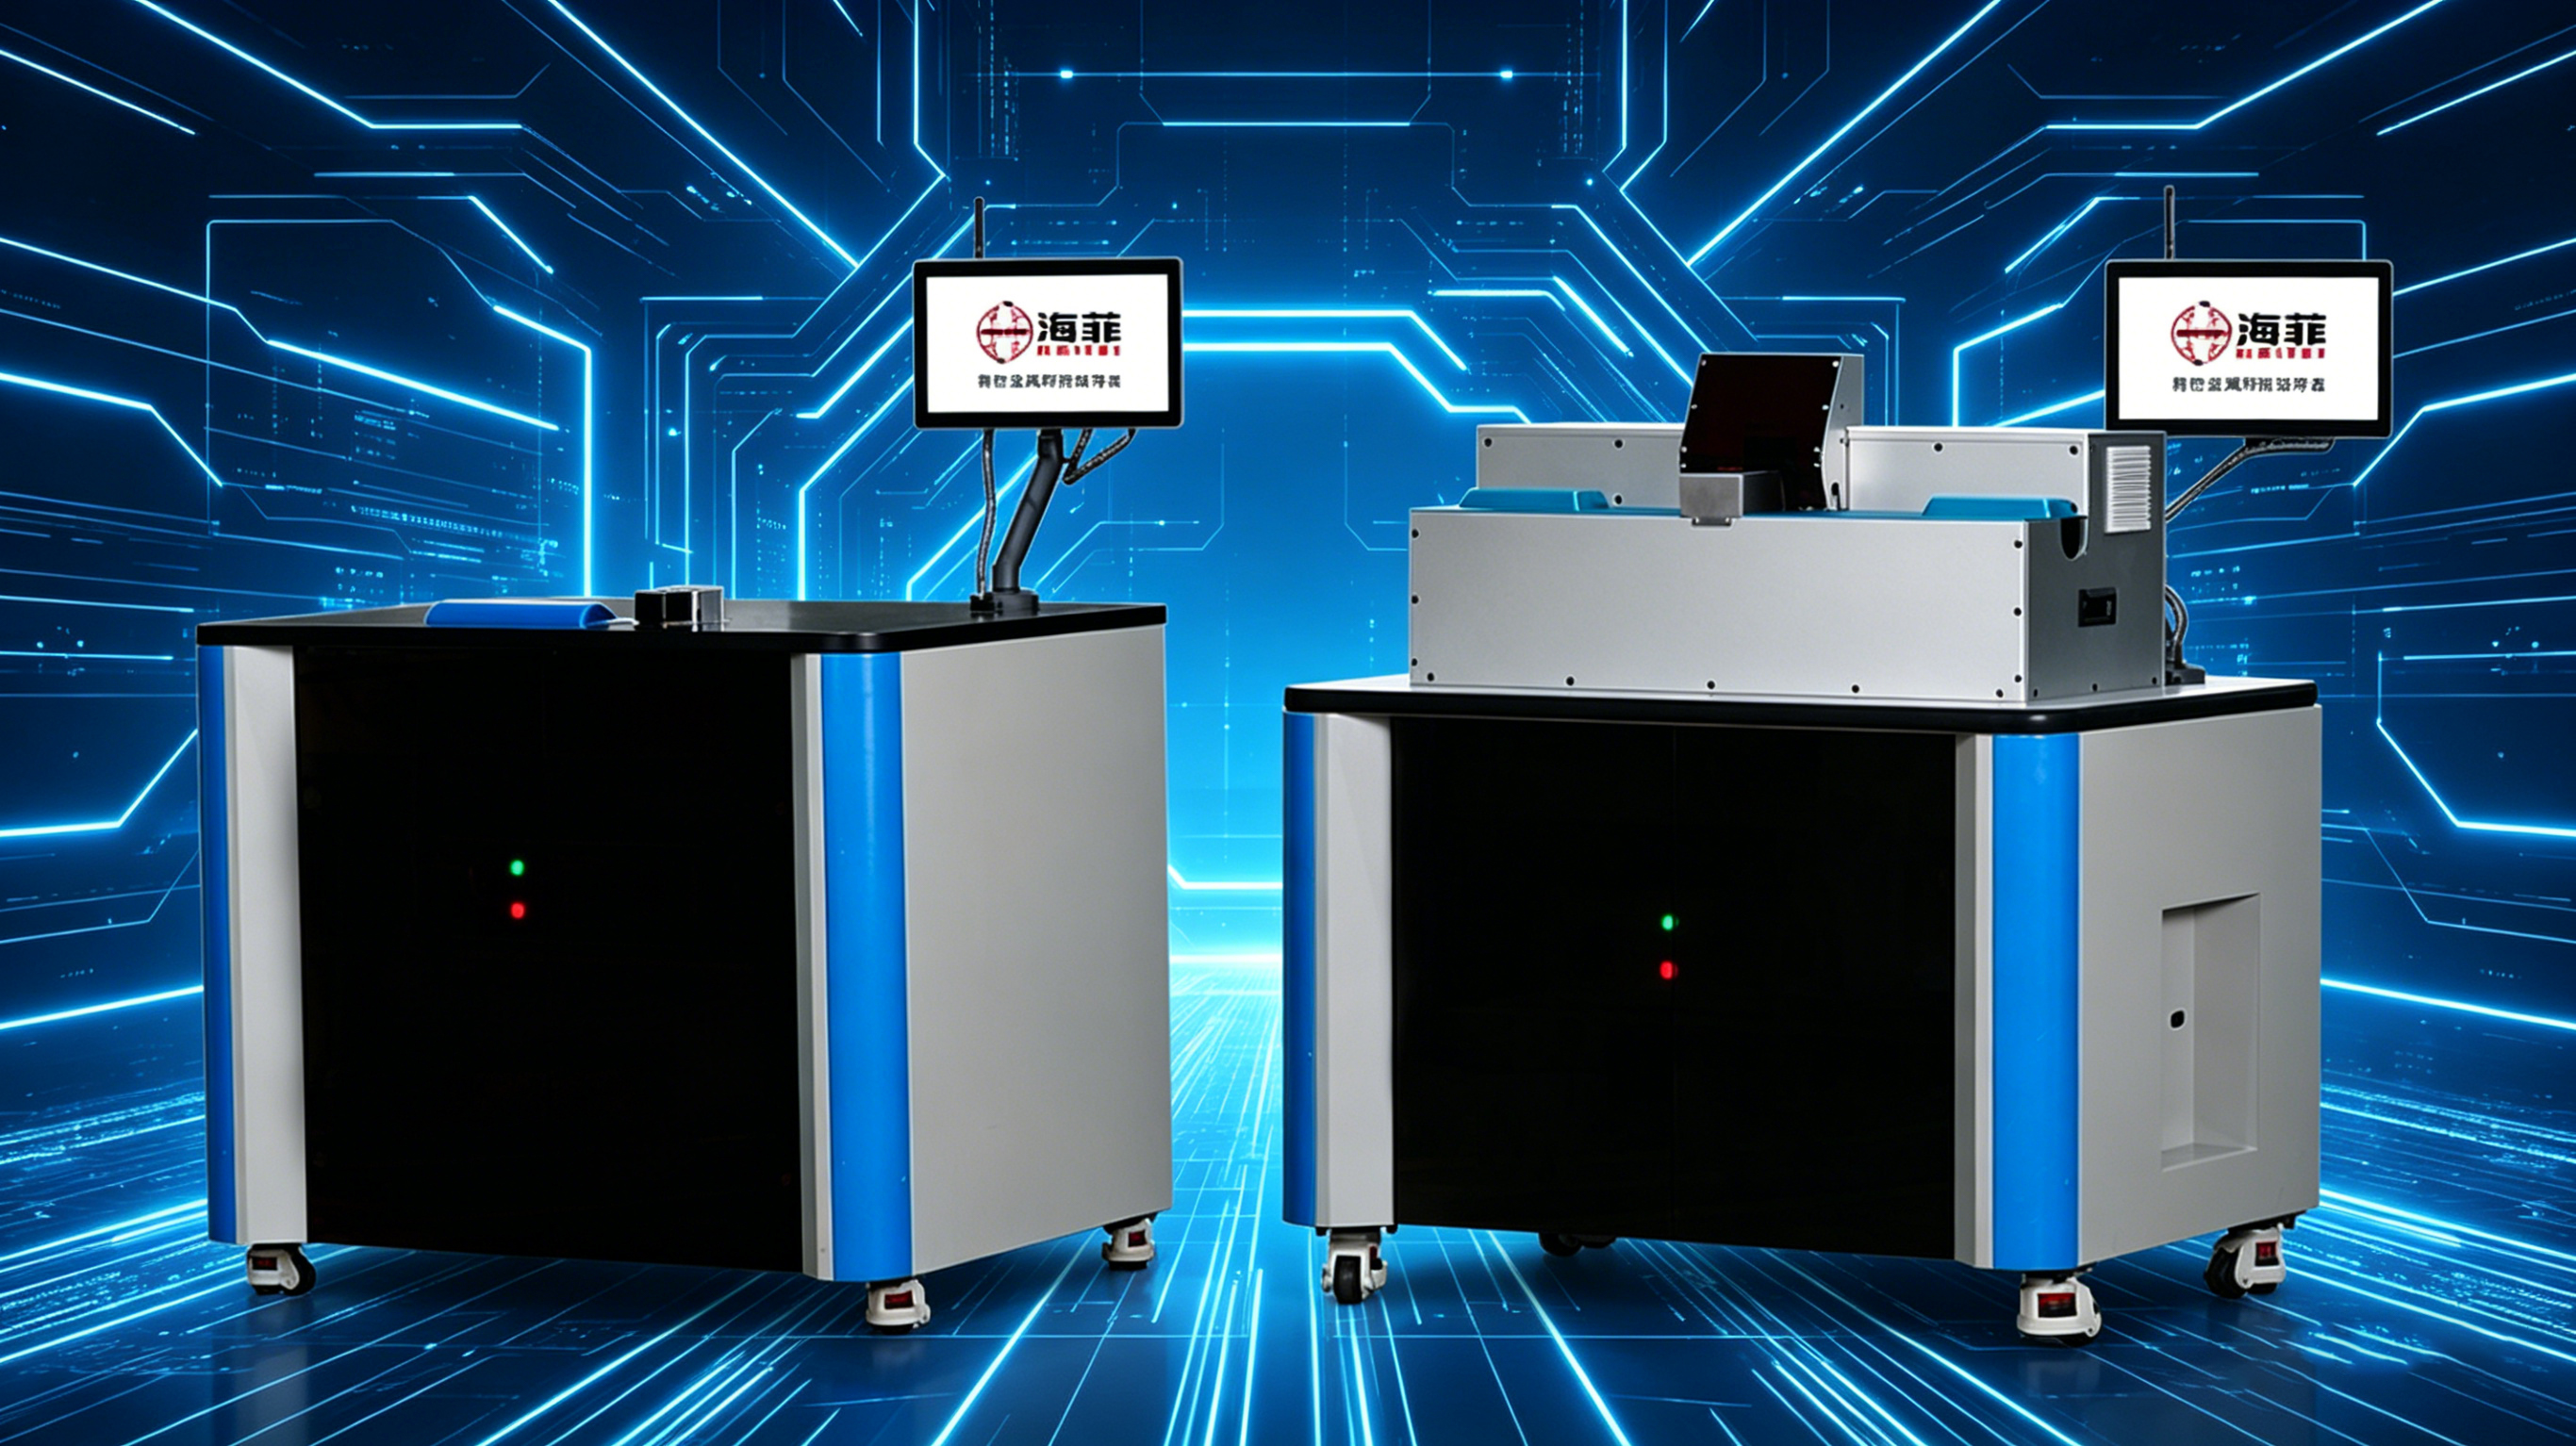
L'apparecchiatura sviluppata per questa applicazione è una saldatrice dedicata per cablaggi a ultrasuoni.
La saldatura dei metalli a ultrasuoni applica vibrazioni meccaniche ad alta-frequenza mentre i conduttori sono tenuti sotto una pressione di serraggio controllata. L'interfaccia tra i fili viene pulita e consolidata tramite azione meccanica, creando una connessione allo stato solido-al di sotto della temperatura di fusione del conduttore.
Poiché il processo non dipende dalla fusione della saldatura, può ridurre l'ampia zona interessata dal calore-associata ad alcuni metodi di giunzione convenzionali. Tuttavia, il comportamento del rivestimento in stagno, dei trefoli di rame e dell'isolamento deve ancora essere confermato dalle specifiche effettive del cavo del cliente.
| Elemento del progetto | Informazioni sul caso |
| Pezzo | Due cablaggi in rame stagnato |
| Processo di saldatura | Saldatura dei metalli ad ultrasuoni |
| Attrezzatura principale | Saldatrice per cablaggi ad ultrasuoni |
| Utensileria | Utensili dedicati per il posizionamento e il bloccaggio dei conduttori |
| Obiettivi primari | Apporto termico ridotto, giunto compatto e collegamento elettrico stabile |
| Compatibilità del prodotto | Molteplici dimensioni di cavi compatibili tramite strumenti e ricette verificati |
| Metodo di validazione | Saldatura di campioni e prove di produzione continue |
Sfondo del cliente
Il cliente produce cablaggi in rame stagnato, cavi di collegamento elettrici e cavi per apparecchiature per prodotti elettrici domestici e apparecchiature di controllo industriale.
I suoi prodotti richiedono sia continuità elettrica che flessibilità meccanica. La connessione saldata deve tenere uniti i trefoli conduttori senza creare una giunzione eccessivamente rigida o danneggiare l'isolante in prossimità della posizione di saldatura.
Il cliente si è rivolto a HAIFEI perché il precedente processo di giunzione non riusciva a bilanciare in modo coerente il controllo del calore, il consolidamento del conduttore e la ripetibilità della produzione.
Problemi con il processo di adesione precedente
Il calore stava influenzando il rivestimento di stagno e i fili di rame
Un processo con eccessivo calore localizzato può danneggiare o spostare il rivestimento di stagno, esporre il rame sottostante e aumentare il rischio di ossidazione o scolorimento.
Il calore elevato può anche indebolire i sottili fili di rame o creare una sezione indurita attorno alla connessione. Ciò riduce la flessibilità prevista da un cablaggio preassemblato e può influire sulle prestazioni durante la piegatura o l'assemblaggio.
01
Non sempre i due conduttori furono completamente consolidati
Un cablaggio stagnato è costituito da più fili sottili anziché da un singolo conduttore solido. Se l'energia, la pressione o il posizionamento sono instabili, all'interno del giunto potrebbero rimanere degli spazi.
Un consolidamento incompleto può produrre giunti deboli, contatti elettrici instabili o saldature apparenti che non soddisfano le prestazioni meccaniche richieste.
02
L'aspetto congiunto era difficile da controllare
Ossidazione, annerimento e residui di processo erano preoccupazioni per il cliente. Queste condizioni influiscono sull'aspetto e potrebbero rendere più difficile giudicare se il collegamento è stato realizzato correttamente.
03
L'isolamento nelle vicinanze potrebbe essere danneggiato
La posizione di saldatura è spesso vicina all'isolamento del filo. Una zona interessata dal calore-ampia o incontrollata può ammorbidire, deformare o bruciare l'isolamento.
La lunghezza di spelatura, la posizione del conduttore e la distanza tra la saldatura e l'isolamento dovevano quindi essere considerate come parte del processo di saldatura.
04
Il cambio di prodotto e le registrazioni dei processi erano limitati
Il cliente ha prodotto più di una specifica di filo. La regolazione manuale dell'attrezzatura per ciascun modello ha aumentato i tempi di configurazione e ha reso difficile riprodurre i parametri precedentemente approvati.
Il nuovo sistema necessitava di una regolazione controllata dei parametri, di ricette di saldatura memorizzate e di dati di produzione che potessero essere controllati quando necessario.
05
Di cosa aveva bisogno il cliente?
Il cliente ha definito diversi requisiti pratici per il progetto:
- Unisci due cablaggi di fili di rame stagnato utilizzando un processo allo stato solido-a basso calore-
- Riduce i danni ai fili di rame e l'eccessivo indurimento delle articolazioni
- Produrre una connessione compatta con meno spazi interni
- Mantenere prestazioni meccaniche ed elettriche stabili
- Limita ossidazioni, annerimenti e residui visibili
- Proteggere l'isolamento vicino alla zona di saldatura
- Supporta dimensioni di fili compatibili attraverso modifiche agli strumenti e alle ricette
- Memorizzare le impostazioni di saldatura per la produzione ripetuta
- Fornire una base per la tracciabilità della produzione e della qualità
I materiali dei fili, le sezioni trasversali-e la disposizione dei giunti del cliente sono stati valutati prima di selezionare la configurazione finale della macchina.
La soluzione di saldatura ad ultrasuoni di HAIFEI
Esempio di Saldatura con Fili Stagnati del Cliente
HAIFEI ha effettuato prove di saldatura utilizzando campioni rappresentativi di filo stagnato forniti per il progetto.
Sono state confrontate diverse impostazioni di saldatura per determinare in che modo l'ampiezza degli ultrasuoni, l'energia di saldatura, la pressione e il tempo di saldatura influiscono sul consolidamento del conduttore, sulle condizioni dei trefoli e sull'aspetto del giunto.
Questa fase di test era necessaria perché i fili stagnati con sezioni trasversali- dei conduttori, strutture dei trefoli e condizioni di rivestimento diverse non utilizzano necessariamente la stessa finestra di processo.
Giunzione ultrasonica-a stato solido
Il processo di saldatura a ultrasuoni selezionato unisce i conduttori attraverso vibrazioni meccaniche e pressione invece di fondere la saldatura tra i fili.
Ciò aiuta a limitare l'apporto di calore in massa e riduce il rischio dell'ampio danno termico associato ai processi basati sulla fusione-. La connessione completata può conservare una maggiore flessibilità originale del conduttore quando la progettazione e i parametri del giunto sono abbinati correttamente.
Le vibrazioni ultrasoniche possono comunque disturbare o spostare parte del rivestimento di stagno sull'interfaccia di saldatura. Per questo motivo, durante la validazione del campione è necessario controllare le condizioni del rivestimento, il rame esposto, i requisiti di corrosione e le prestazioni elettriche.
Strumenti dedicati per il posizionamento a due-fili
Attorno ai due cablaggi di fili stagnati è stato progettato un apparecchio di saldatura dedicato.
Gli strumenti aiutano:
- Posizionare i conduttori in modo coerente
- Controllare l'area di sovrapposizione o giunzione
- Evita che i singoli fili si diffondano
- Sostenere i conduttori durante il serraggio
- Mantenere la distanza richiesta dall'isolamento
- Migliorare la ripetibilità tra i cicli di saldatura
È possibile valutare l'attrezzatura modificabile quando è necessario produrre diverse dimensioni di filo compatibili sulla stessa macchina.
Ricette di saldatura controllata
Le impostazioni di saldatura approvate possono essere memorizzate come ricette di prodotto. Gli operatori possono selezionare la ricetta pertinente durante il cambio prodotto invece di ricostruire manualmente l'impostazione completa del processo.
A seconda della configurazione finale, gli elementi registrati possono includere:
- Numero del prodotto o della ricetta
- Tempo o energia di saldatura
- Ampiezza ultrasonica
- Pressione di serraggio o saldatura
- Conteggio delle saldature
- Informazioni sull'allarme
- Risultato della produzione
Le funzioni di registrazione e comunicazione disponibili dovrebbero essere confermate durante le specifiche del progetto.
Cosa è stato controllato prima della consegna?
L'attrezzatura è stata sottoposta a test pre-consegna e a prove di produzione continue utilizzando pezzi rappresentativi.
Il caso conferma che è stata valutata la stabilità della produzione, ma non pubblica i risultati numerici del tempo del ciclo, della forza di trazione o della resistenza elettrica. Questi valori dovrebbero quindi essere definiti nelle specifiche di accettazione del cliente.
I controlli consigliati per una saldatura a ultrasuoni con filo stagnato includono:
| Elemento di ispezione | Scopo |
| Ispezione visiva | Controlla la fuga dei fili, le crepe, i danni superficiali e lo scolorimento |
| Larghezza e spessore della saldatura | Conferma la coerenza dimensionale |
| Test della forza di trazione- | Valuta la resistenza meccanica della giunzione |
| Resistenza elettrica | Verifica le prestazioni elettriche del collegamento |
| Ispezione-della sezione trasversale | Esamina il consolidamento del filamento interno e i vuoti rimanenti |
| Prova di piegatura o flessione | Valuta la flessibilità vicino all'area saldata quando richiesto |
| Ispezione dell'isolamento | Verifica la presenza di calore, pressione o danni agli utensili |
| Ciclo di prova ripetuto- | Conferma la stabilità del processo rispetto alla produzione continua |
Il metodo di prova, la frequenza di campionamento e i limiti di accettazione dovrebbero essere concordati prima dell'accettazione finale dell'apparecchiatura.
Domande frequenti
D: Cos'è la saldatura a ultrasuoni con filo stagnato?
R: La saldatura a ultrasuoni del filo stagnato è un processo-allo stato solido che utilizza pressione e vibrazione meccanica ad alta-frequenza per unire conduttori intrecciati in rame stagnato. Non richiede saldatura o metallo d'apporto.
D: La saldatura ad ultrasuoni scioglie il rivestimento di stagno?
R: Il processo funziona al di sotto della temperatura di fusione del conduttore, ma le vibrazioni ultrasoniche possono disturbare o spostare il rivestimento di stagno sull'interfaccia del giunto. Le condizioni del rivestimento e le prestazioni elettriche devono essere verificate utilizzando campioni reali dei clienti.
D: È necessaria la saldatura per la connessione?
R: No. La saldatura a filo a ultrasuoni forma il giunto direttamente tra i conduttori senza saldatura, lega per brasatura o altro metallo d'apporto.
D: È possibile saldare insieme due diverse dimensioni di filo?
R: Potenzialmente sì. La fattibilità dipende dalla differenza-della sezione trasversale, dalla struttura dei trefoli, dalla disposizione dei giunti e dagli strumenti disponibili. È necessaria una saldatura di prova prima che la combinazione possa essere approvata.
D: La stessa macchina può saldare diversi tipi di filo?
R: Una macchina può supportare diverse specifiche di filo compatibili tramite strumenti modificabili e ricette memorizzate. L'intervallo di dimensioni totali deve rimanere entro la capacità del sistema di saldatura e del sonotrodo.
D: Questa macchina può saldare un filo stagnato a un terminale?
R: Questo caso si concentra sull'unione di due cablaggi di fili stagnati. Potrebbe anche essere possibile la saldatura del filo-al-terminale, ma richiede un esame separato del materiale del terminale, del rivestimento, dello spessore, dell'accesso ai giunti e dei requisiti di resistenza.