

Nella produzione di veicoli a nuova energia e di macchinari-pesanti, la qualità di giunzione dei componenti del telaio svolge un ruolo fondamentale nella sicurezza complessiva del veicolo e nella durata a lungo-termine. Poiché i requisiti del settore in termini di efficienza e uniformità della saldatura continuano ad aumentare, i tradizionali metodi di saldatura a testa singola- hanno gradualmente mostrato dei limiti, in particolare nelle applicazioni di saldatura a doppio-dado dove i vincoli di produttività diventano più evidenti.
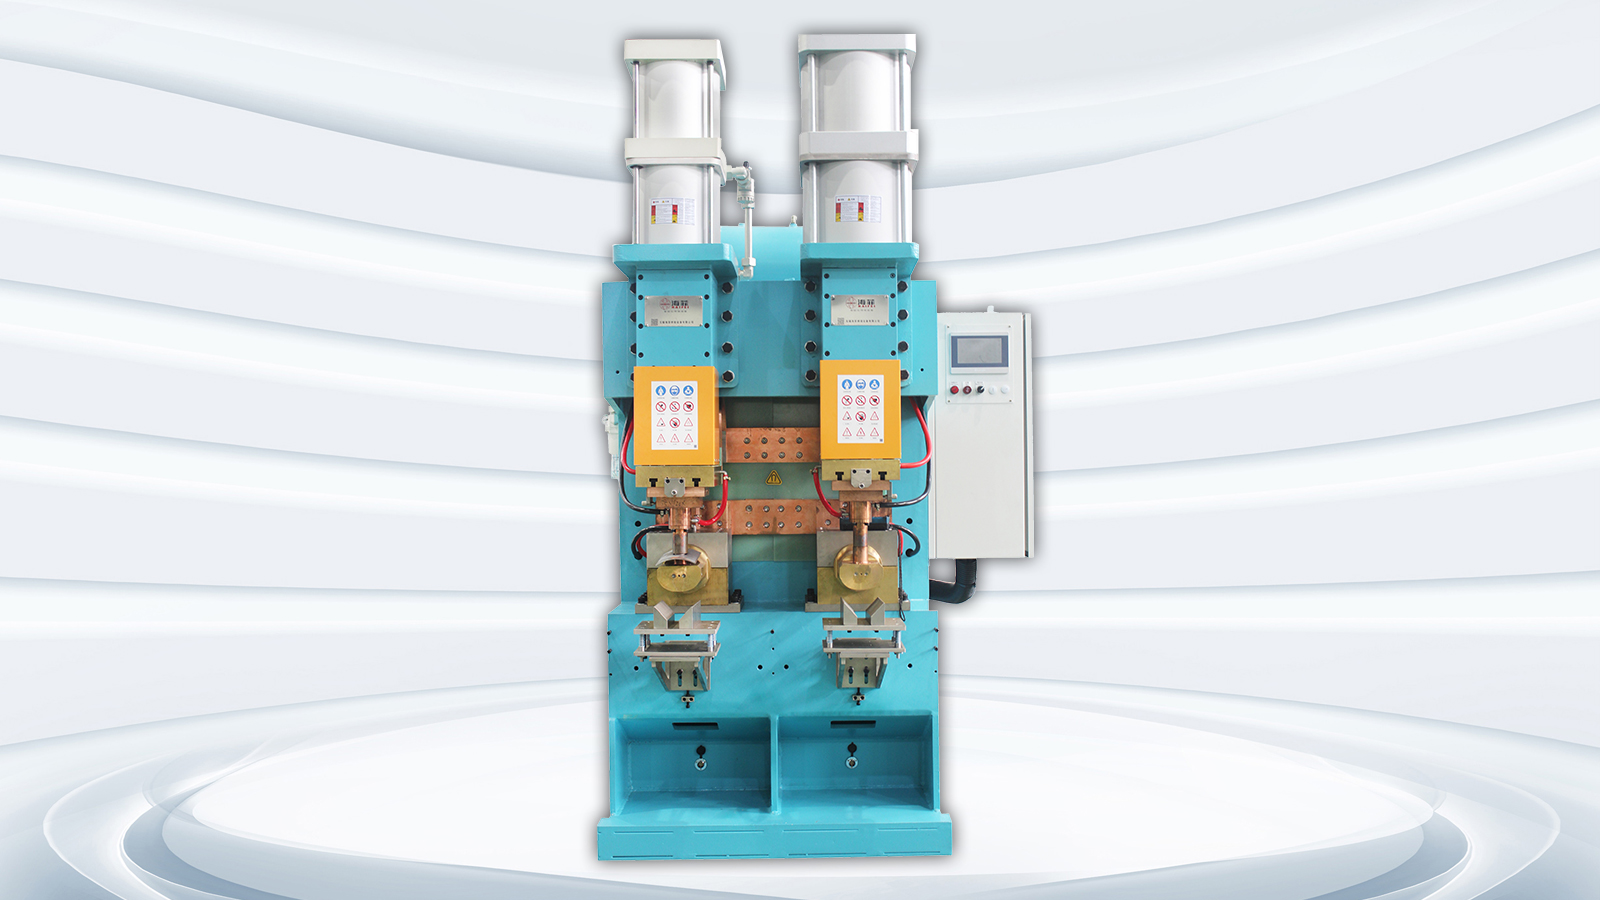
Per affrontare queste sfide, Wuxi Haifei Intelligent Equipment Co., Ltd. ha sviluppato asoluzione personalizzata per saldatrice a proiezione di scarica di condensatore a doppia-testaper un produttore leader di componenti per telai di veicoli elettrici. Il progetto si è concentrato sul miglioramento dell’efficienza produttiva, sulla stabilizzazione della qualità della saldatura e sulla possibilità di tracciare completamente i dati di saldatura. Attraverso la convalida sistematica del processo e l'ottimizzazione strutturale, la soluzione ha ottenuto il posizionamento sincronizzato e la saldatura simultanea di doppi dadi, migliorando significativamente le prestazioni di produzione complessive della linea di produzione del cliente.
Questo articolo presenta una panoramica completa del progetto, coprendo il background del cliente, le sfide tecniche, la progettazione della soluzione e i risultati dell'implementazione. Fornisce approfondimenti pratici che possono fungere da prezioso riferimento per i produttori che valutano apparecchiature per la saldatura a scarica di condensatori con dado a doppia-testa.
Background del cliente e avvio del progetto
1. Contesto del settore e caratteristiche del prodotto
Il cliente coinvolto in questo progetto è un produttore specializzato in componenti strutturali critici per i sistemi di telaio dei veicoli elettrici. I loro prodotti principali includono traverse, bracci di controllo e sottotelai-componenti che sopportano carichi strutturali sostanziali e pertanto richiedono prestazioni di saldatura eccezionalmente affidabili.
Spinta dalla rapida crescita del mercato dei veicoli elettrici, la domanda di produzione dei clienti è costantemente aumentata. Attualmente l'azienda opera con una capacità produttiva annua di circa500.000 set di componenti strutturali del telaio, con piani di ulteriore espansione.
In queste condizioni produttive, le attrezzature di saldatura esistenti sono diventate gradualmente insufficienti a supportare i tempi ciclo richiesti. In particolare, il processo di saldatura a doppio-dado presentava sfide operative. La tradizionale saldatura a testa singola- richiedeva due operazioni di saldatura sequenziali per pezzo, aumentando i tempi di gestione e rendendo più difficile mantenere una qualità di saldatura costante.
2. Limitazioni chiave del metodo di produzione esistente
Durante la fase iniziale di valutazione del sito, il team di ingegneri ha condotto una valutazione dettagliata della linea di produzione del cliente. Sono stati identificati diversi vincoli operativi, che sono diventati tutti più pronunciati in condizioni di produzione di volumi elevati-.
-
Efficienza di saldatura insufficiente che crea colli di bottiglia nella produzione
Il processo di produzione esistente del cliente si basava su saldatrici a proiezione di scarica di condensatore a testa singola- per completare la saldatura a doppio-dado. Ogni dado richiedeva un ciclo di saldatura indipendente, con tempi di ciclo totali generalmente compresi tra 9 e 11 secondi per pezzo.
Con l’aumento dei volumi di produzione, la semplice aggiunta di più attrezzature non era una soluzione sostenibile. Le macchine aggiuntive aumentavano gli investimenti di capitale, consumavano più spazio e richiedevano più operatori, aumentando in definitiva i costi operativi senza migliorare proporzionalmente la produttività.
Quando i tempi del ciclo di saldatura si sono disallineati rispetto ai processi a monte e a valle, i tempi di attesa sono aumentati, riducendo l’efficienza complessiva della linea di produzione.
-
Qualità di saldatura incoerente che comporta potenziali rischi
Le operazioni di saldatura sequenziali introducono intrinsecamente variabilità dovuta a ritardi temporali tra le saldature e deviazioni di posizionamento cumulative. Inoltre, l’usura degli elettrodi e la deriva dei parametri hanno ulteriormente contribuito alle incoerenze della saldatura.
I tipici problemi di qualità includevano:
- Variazioni nella dimensione del nucleo di saldatura
- Fusione incompleta occasionale
- Collasso della proiezione durante la saldatura
- Deformazione della filettatura che influisce sulla precisione dell'assemblaggio
Dato che i componenti del telaio sono parti strutturali di sicurezza, qualsiasi incoerenza della saldatura rappresenta un potenziale problema di affidabilità, rendendo l'uniformità della saldatura un requisito fondamentale.
-
Elevata usura degli elettrodi e manutenzione frequente
In condizioni di produzione a ciclo- elevato, l'usura degli elettrodi si verificava rapidamente. La frequente medicazione e sostituzione degli elettrodi aumentava i tempi di inattività e riduceva l'utilizzo complessivo della macchina.
Oltre alle perdite di produttività, i costi di consumo degli elettrodi hanno continuato ad aumentare, esercitando pressione sugli sforzi di controllo dei costi.
-
Operazioni complesse ed elevata dipendenza da operatori qualificati
L'attrezzatura esistente richiedeva molteplici regolazioni manuali quando si passava da una dimensione di dado all'altra. Questo processo si basava fortemente sull'esperienza dell'operatore e introduceva variabilità nel processo di produzione.
In genere sono richiesti nuovi operatoriuna o due settimane di formazioneprima di raggiungere livelli di competenza accettabili, creando sfide operative in ambienti con turnover della forza lavoro.
-
Mancanza di tracciabilità dei dati di saldatura
La moderna produzione automobilistica richiede una tracciabilità completa della produzione per ciascun giunto saldato. Tuttavia, le apparecchiature esistenti non avevano la capacità di acquisire e archiviare i dati di saldatura, rendendo difficile soddisfare la documentazione di qualità e i requisiti di audit.
Requisiti del cliente e obiettivi del progetto
Dopo aver identificato le sfide operative, il cliente e il team di tecnici hanno stabilito congiuntamente una serie di obiettivi tecnici riguardanti produttività, qualità, affidabilità e costi operativi a lungo-termine.
1.Ottenere una vera saldatura sincrona a doppia-testa
Il cliente richiedeva il posizionamento e la saldatura simultanei di due dadi all'interno di un unico ciclo. L'obiettivo era ridurre il tempo totale del ciclo di saldatura per pezzomeno di 5 secondi, che rappresenta un miglioramento dell'efficienza di oltre60%rispetto al processo esistente.
Inoltre, le attrezzature necessarie per mantenere un'elevata stabilità operativa per supportare un modello di lavoro in cuiun operatore poteva gestire da due a tre macchine contemporaneamente, riducendo così il fabbisogno di manodopera.
2.Garantire una qualità di saldatura stabile
Sono stati stabiliti rigorosi standard di qualità per eliminare i tipici difetti di saldatura. Il cliente ha sottolineato che la soluzione deve prevenire:
- Saldature incomplete
- Crollo della proiezione
- Danno al filo
- Variazioni nella formazione dei pezzetti di saldatura
Questi requisiti sono considerati criteri di qualità fondamentali nella saldatura di componenti strutturali.
3.Ridurre la frequenza di manutenzione e migliorare l'affidabilità
Il cliente ha richiesto miglioramenti nella durata del sistema di elettrodi per prolungare la durata degli elettrodi e ridurre i tempi di inattività per manutenzione. Inoltre, le apparecchiature dovevano supportare funzionalità di diagnostica remota per consentire una rapida risoluzione dei problemi e ridurre al minimo le interruzioni della produzione non pianificate.
4.Semplificazione delle operazioni e supporto della produzione-di più dimensioni
Data la diversità delle specifiche del prodotto, l'attrezzatura doveva supportare più dimensioni di dadi che andavano daDa M8 a M12, consentendo al tempo stesso il richiamo rapido dei parametri attraverso i programmi preimpostati.
Era inoltre necessaria una capacità di cambio rapido delle attrezzature per ridurre i tempi di cambio formato e mantenere la flessibilità della produzione.
5.Abilitazione della tracciabilità completa del processo di saldatura
Il cliente richiedeva monitoraggio e registrazione in tempo reale-dei parametri critici di saldatura, tra cui:
- Energia di saldatura
- Tempo di scarica
- Precisione di posizionamento
Tutti i dati raccolti dovevano essere archiviati e resi disponibili per scopi di tracciabilità e gestione della qualità.
Progettazione e implementazione di soluzioni personalizzate
Dopo la definizione dei requisiti del progetto, il team di ingegneri ha sviluppato una soluzione strutturata basata sulla tecnologia di saldatura a scarica di condensatori e ha convalidato le prestazioni attraverso molteplici fasi sperimentali.
1. Fase di convalida del processo: definizione di parametri di saldatura stabili
Prima di iniziare la fabbricazione delle apparecchiature, sono stati condotti test approfonditi di convalida del processo. Sono state valutate varie combinazioni di parametri per determinare le condizioni di saldatura ottimali per i requisiti materiali e strutturali del cliente.
I parametri chiave del test includevano:
- Intervalli di tensione di carica
- Ottimizzazione del tempo di scarica
- Calibrazione della forza degli elettrodi
- Prove di saldatura di dadi di varie-dimensioni
Attraverso ripetuti test e valutazioni metallurgiche dei pepite di saldatura, è stata stabilita una finestra di parametri stabile. Questa fase di convalida ha ridotto significativamente i rischi di messa in servizio e ha accorciato la tempistica complessiva del progetto.
2.Progettazione strutturale delle apparecchiature: sviluppo di un sistema sincrono a doppia-testa
Dopo aver completato la convalida del processo, il team di ingegneri ha sviluppato una struttura di saldatura a doppia-testa dedicata in grado di funzionare in modo sincronizzato.
Il sistema incorporava il controllo sincronizzato della forza e meccanismi di scarico simultaneo dell'energia, garantendo che entrambe le saldature fossero formate in condizioni identiche.
Rispetto ai sistemi di saldatura sequenziale, questo design riduce al minimo i movimenti ripetitivi e la deviazione di posizionamento, con conseguente miglioramento significativo della consistenza della saldatura.
3.Sviluppo di sistemi di fissaggio: progettazione di dispositivi compositi modulari
Considerando la complessa geometria dei componenti del telaio, è stato progettato un sistema di fissaggio composito modulare per accogliere molteplici orientamenti di saldatura e configurazioni di prodotto.
Il sistema di fissaggio prevedeva:
- Compatibilità con posizioni di saldatura sia orizzontali che verticali
- Capacità di posizionamento accurato
- Architettura modulare-a cambio rapido
Nel funzionamento pratico, il tempo di cambio attrezzatura veniva controllato all'interno8 minuti, migliorando notevolmente la flessibilità produttiva.
Prestazioni delle apparecchiature e risultati del progetto
Dopo la fabbricazione e l'integrazione del sistema, il cliente ha condotto un test di accettazione completo per verificare le prestazioni in condizioni di produzione.
1.Risultati del test di funzionamento continuo
Durante l'aTest di funzionamento continuo 24 ore su 24, l'apparecchiatura ha dimostrato prestazioni stabili e affidabili in tutti i criteri di valutazione.
Gli indicatori chiave di prestazione includevano:
| Articolo di prestazione | Risultato |
|---|---|
| Tempo di ciclo per pezzo | 4,2 secondi |
| Miglioramento dell'efficienza | Circa il 65% |
| Velocità di saldatura | 99.8% |
| Tasso medio di fallimento | Meno dello 0,5% |
Questi risultati hanno confermato la capacità del sistema di mantenere prestazioni stabili in ambienti di produzione ad alto-volume.
2. Installazione- in loco e avvio della produzione
Dopo la consegna, il team di ingegneri ha completato l'installazione e la messa in servizio presso la sede del cliente. È stato condotto un programma di formazione strutturato riguardante le procedure operative, la gestione dei parametri e le pratiche di manutenzione ordinaria.
Dopo il completamento della formazione, l'attrezzatura è stata completamente integrata nella linea di produzione e messa ufficialmente in funzione al suo internotre giorni.
3. Feedback dei clienti e valutazione operativa
Dopo un periodo di funzionamento stabile, il cliente ha condotto una revisione interna delle prestazioni e ha segnalato miglioramenti significativi in diverse aree.
I risultati degni di nota includevano:
- Aumento sostanziale dell’efficienza produttiva
- Costanza della qualità di saldatura migliorata
- Funzionamento della macchina semplificato
- Carico di lavoro di manutenzione ridotto
Questi miglioramenti non solo hanno migliorato le prestazioni di produzione giornaliera, ma hanno anche rafforzato la capacità del cliente di ampliare la capacità produttiva in futuro.
Approfondimenti sul progetto: fattori chiave nella scelta dell'attrezzatura per la saldatura a proiezione di dadi a doppia-testa
Sulla base dell'esperienza acquisita da questo progetto, è possibile identificare diversi criteri di selezione critici per i produttori che intendono investire in sistemi di saldatura di dadi a doppia-testa.
1.Verifica della vera capacità di saldatura sincrona
Nel valutare le opzioni dell'attrezzatura, i produttori dovrebbero confermare se il sistema supporta la vera saldatura sincrona anziché il funzionamento alternato a doppia-testa. La vera sincronizzazione influisce direttamente sulla consistenza e sulla produttività della saldatura.
2.Disponibilità di comprovata capacità di convalida del processo
I fornitori di apparecchiature affidabili in genere mantengono procedure di convalida strutturate in grado di identificare parametri di saldatura stabili prima della consegna delle apparecchiature. Questa funzionalità riduce significativamente i tempi di messa in servizio e aumenta le percentuali di successo del progetto.
3.Supporto per la tracciabilità dei dati e l'integrazione del sistema
Man mano che la produzione diventa sempre più digitalizzata, le apparecchiature di saldatura devono funzionare come parte di un ecosistema produttivo connesso. I sistemi in grado di raccogliere dati in-tempo reale e di integrazione MES offrono vantaggi a lungo-termine nella gestione della qualità e nella trasparenza operativa.
Conclusione: le soluzioni di saldatura personalizzate consentono un'efficienza produttiva sostenibile
Negli ambienti produttivi moderni, le sole attrezzature standardizzate spesso non sono sufficienti a soddisfare le esigenze di complesse applicazioni di saldatura strutturale. Attraverso la progettazione tecnica personalizzata e l’ottimizzazione sistematica dei processi, i produttori possono migliorare significativamente sia l’efficienza produttiva che la coerenza della saldatura.
La riuscita realizzazione di questo progetto lo dimostraI sistemi di saldatura a proiezione a scarica di condensatore a doppia-testa non solo risolvono i tradizionali limiti di produttività, ma stabiliscono anche un processo di saldatura più affidabile, efficiente e tracciabile. Per i produttori che pianificano aggiornamenti delle apparecchiature o nuove linee di produzione, questo case study fornisce approfondimenti tecnici e operativi significativi che possono supportare un processo decisionale-informato.


